Produkter
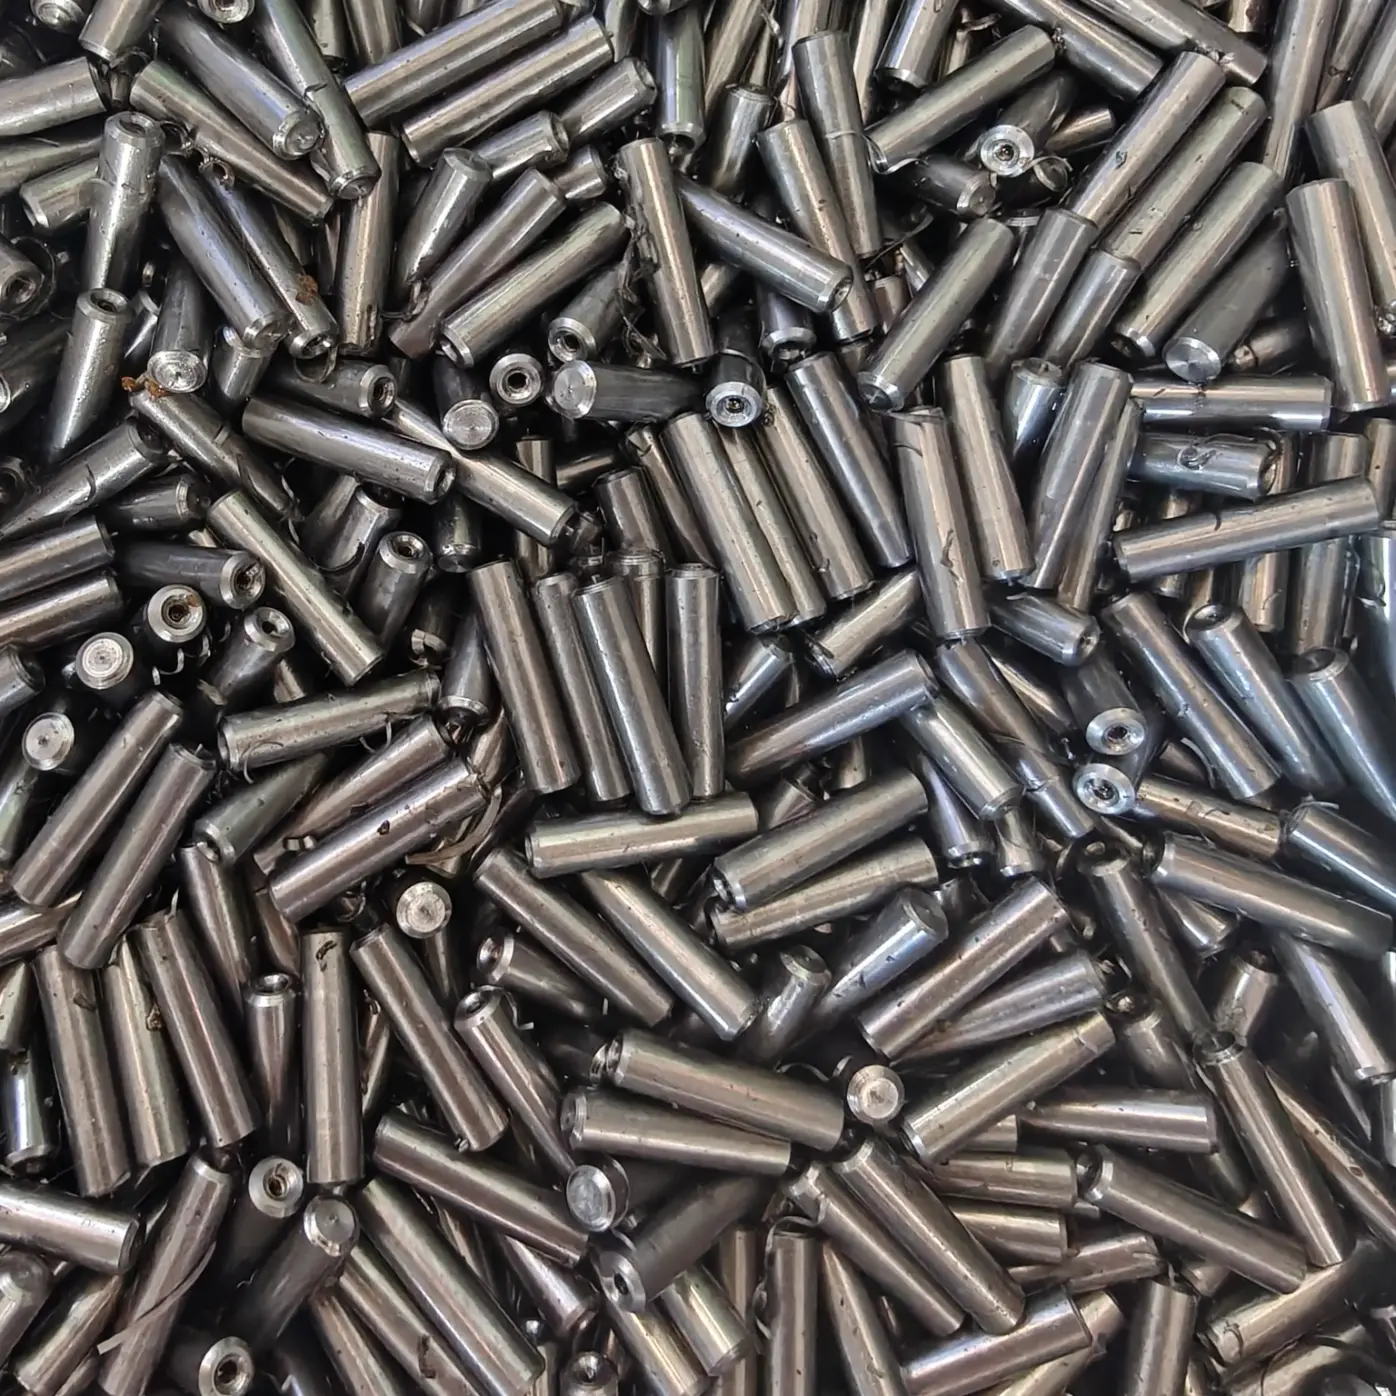
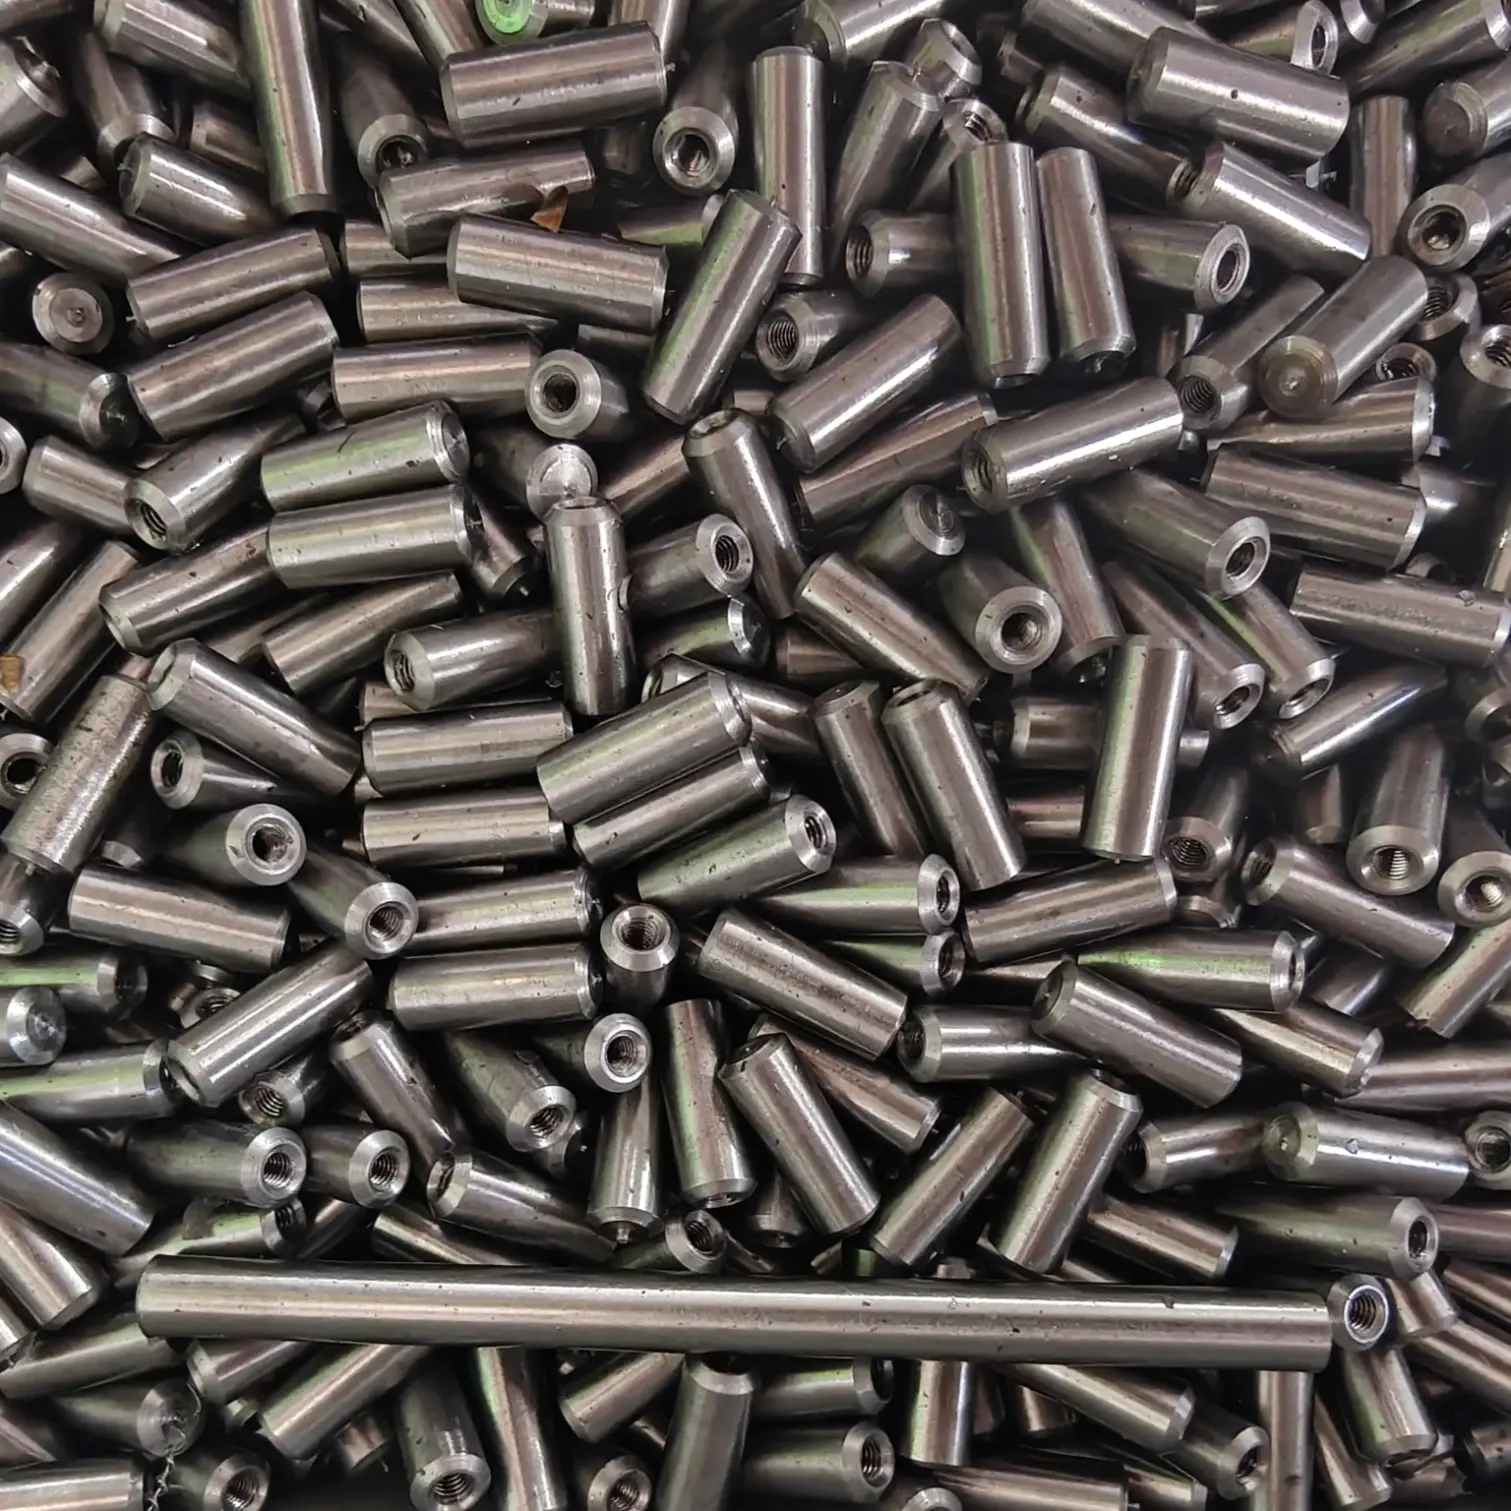
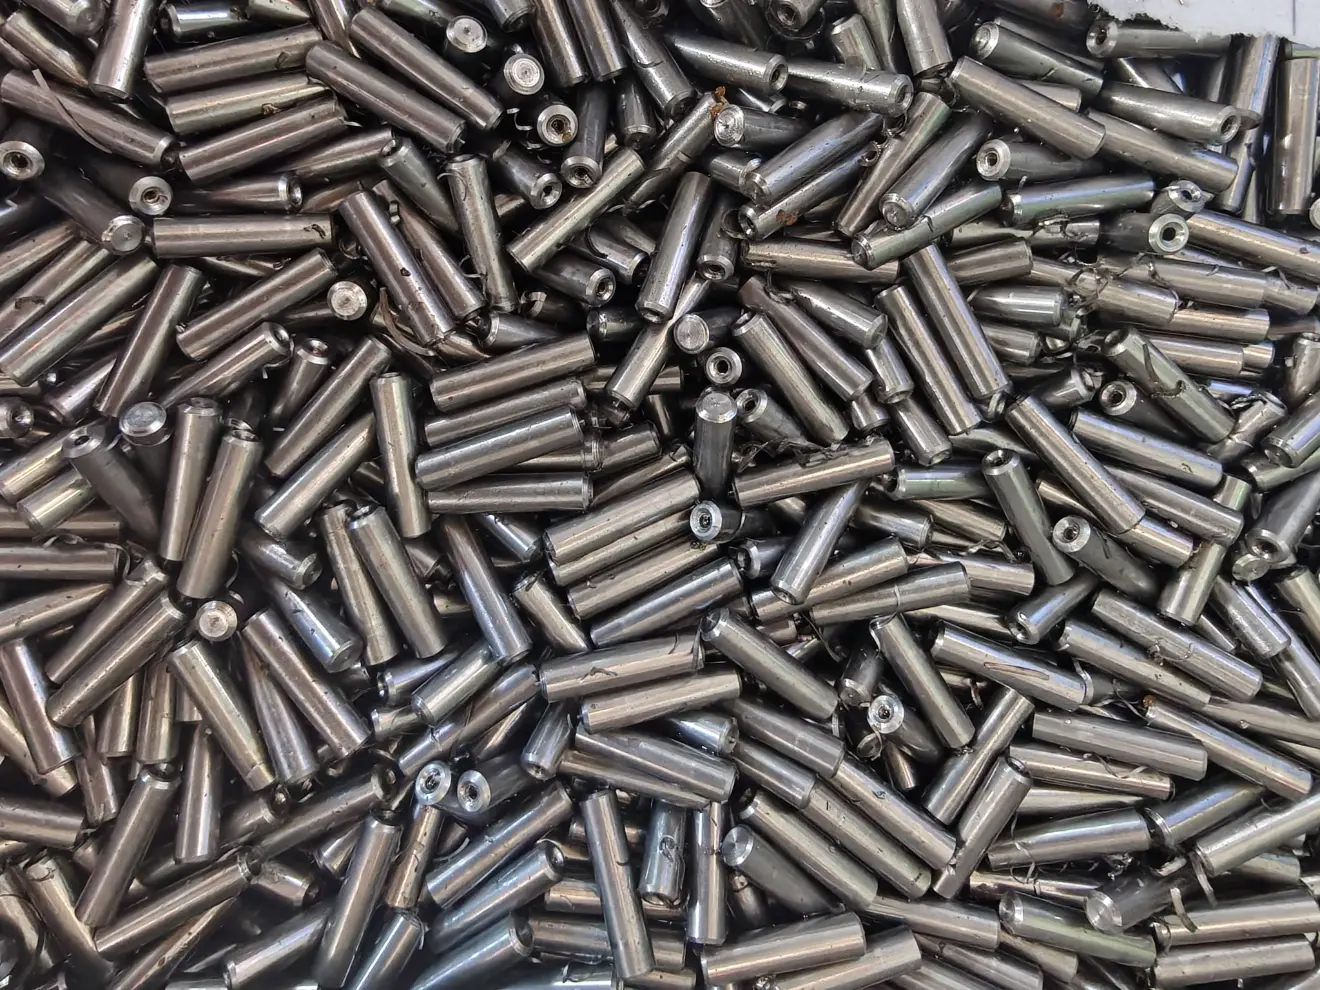
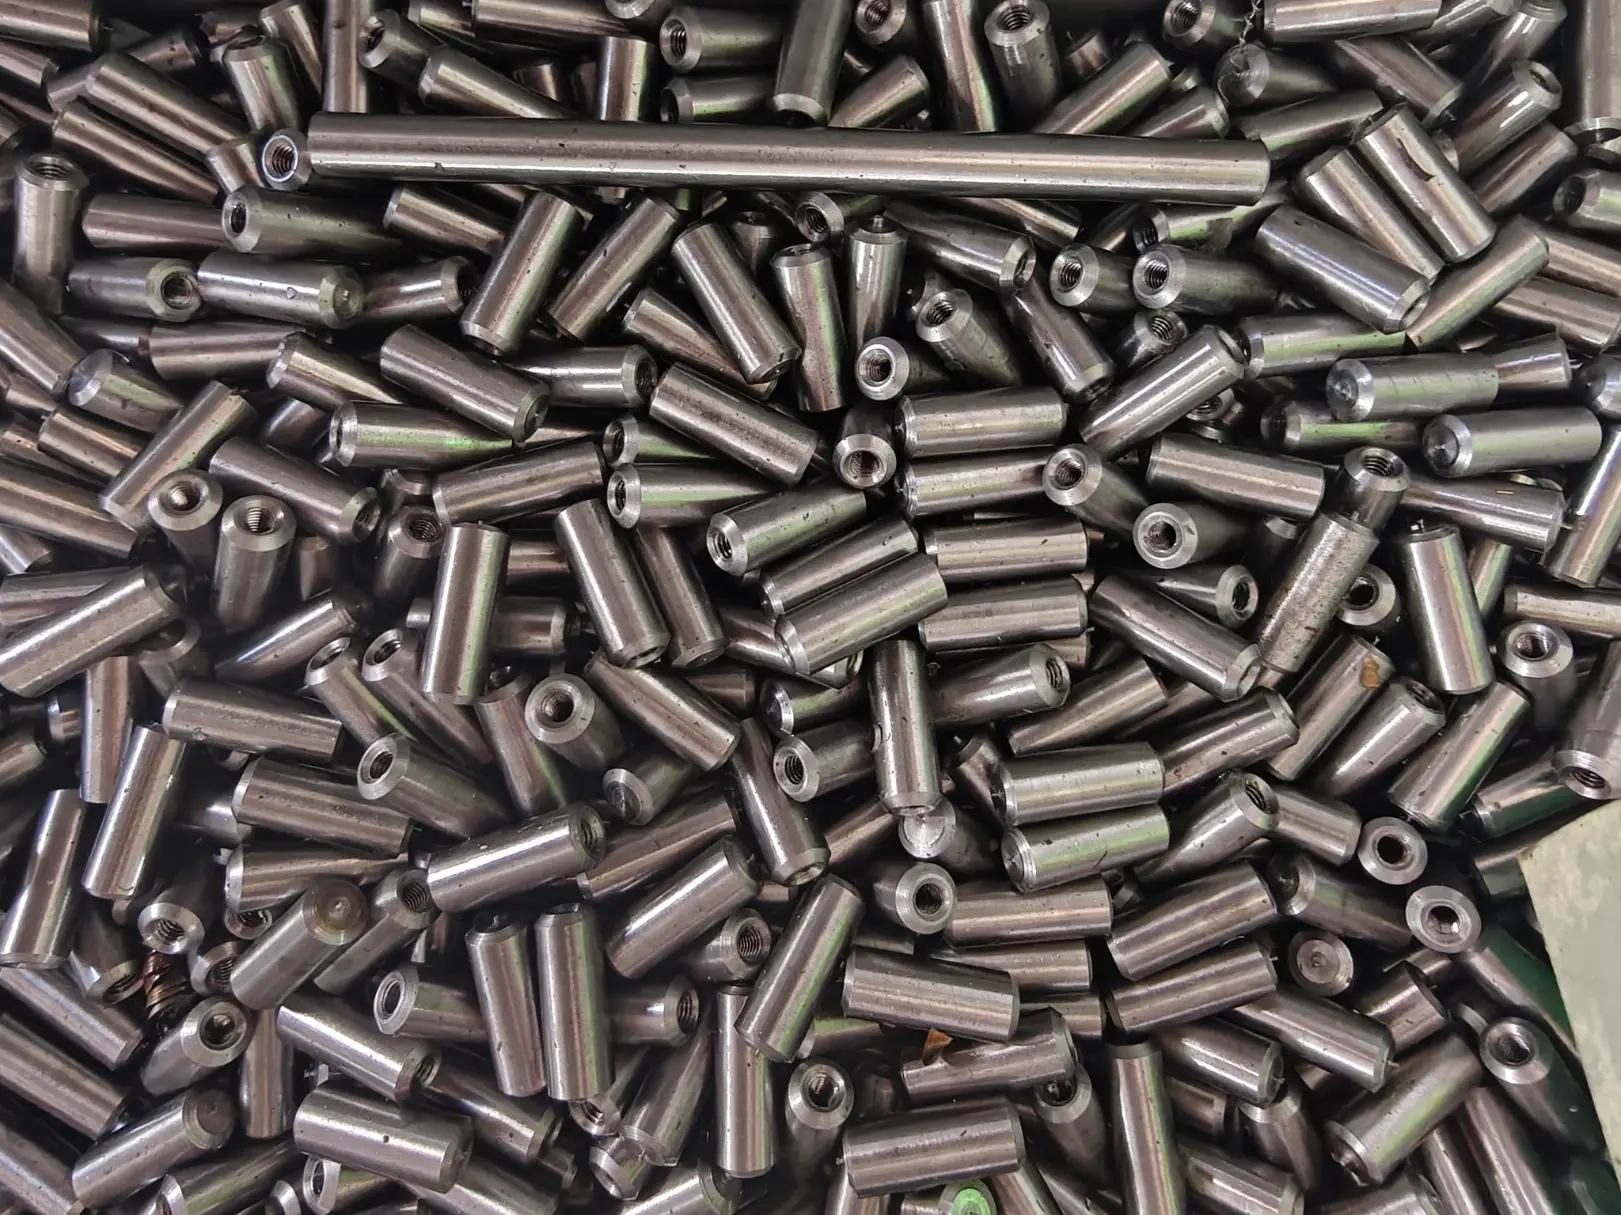
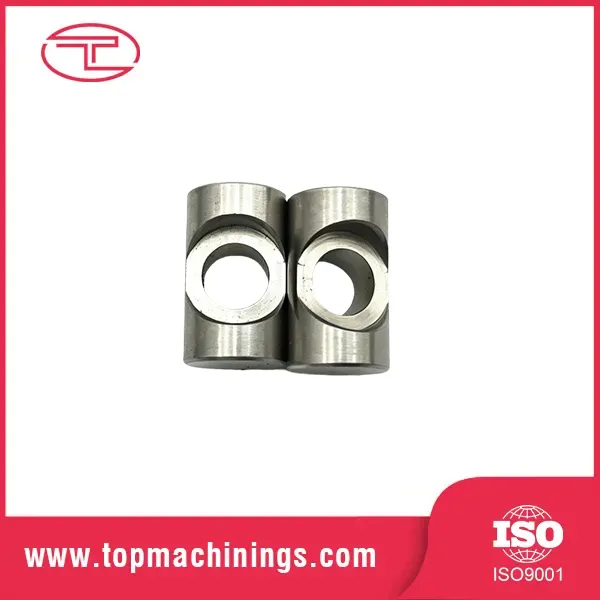
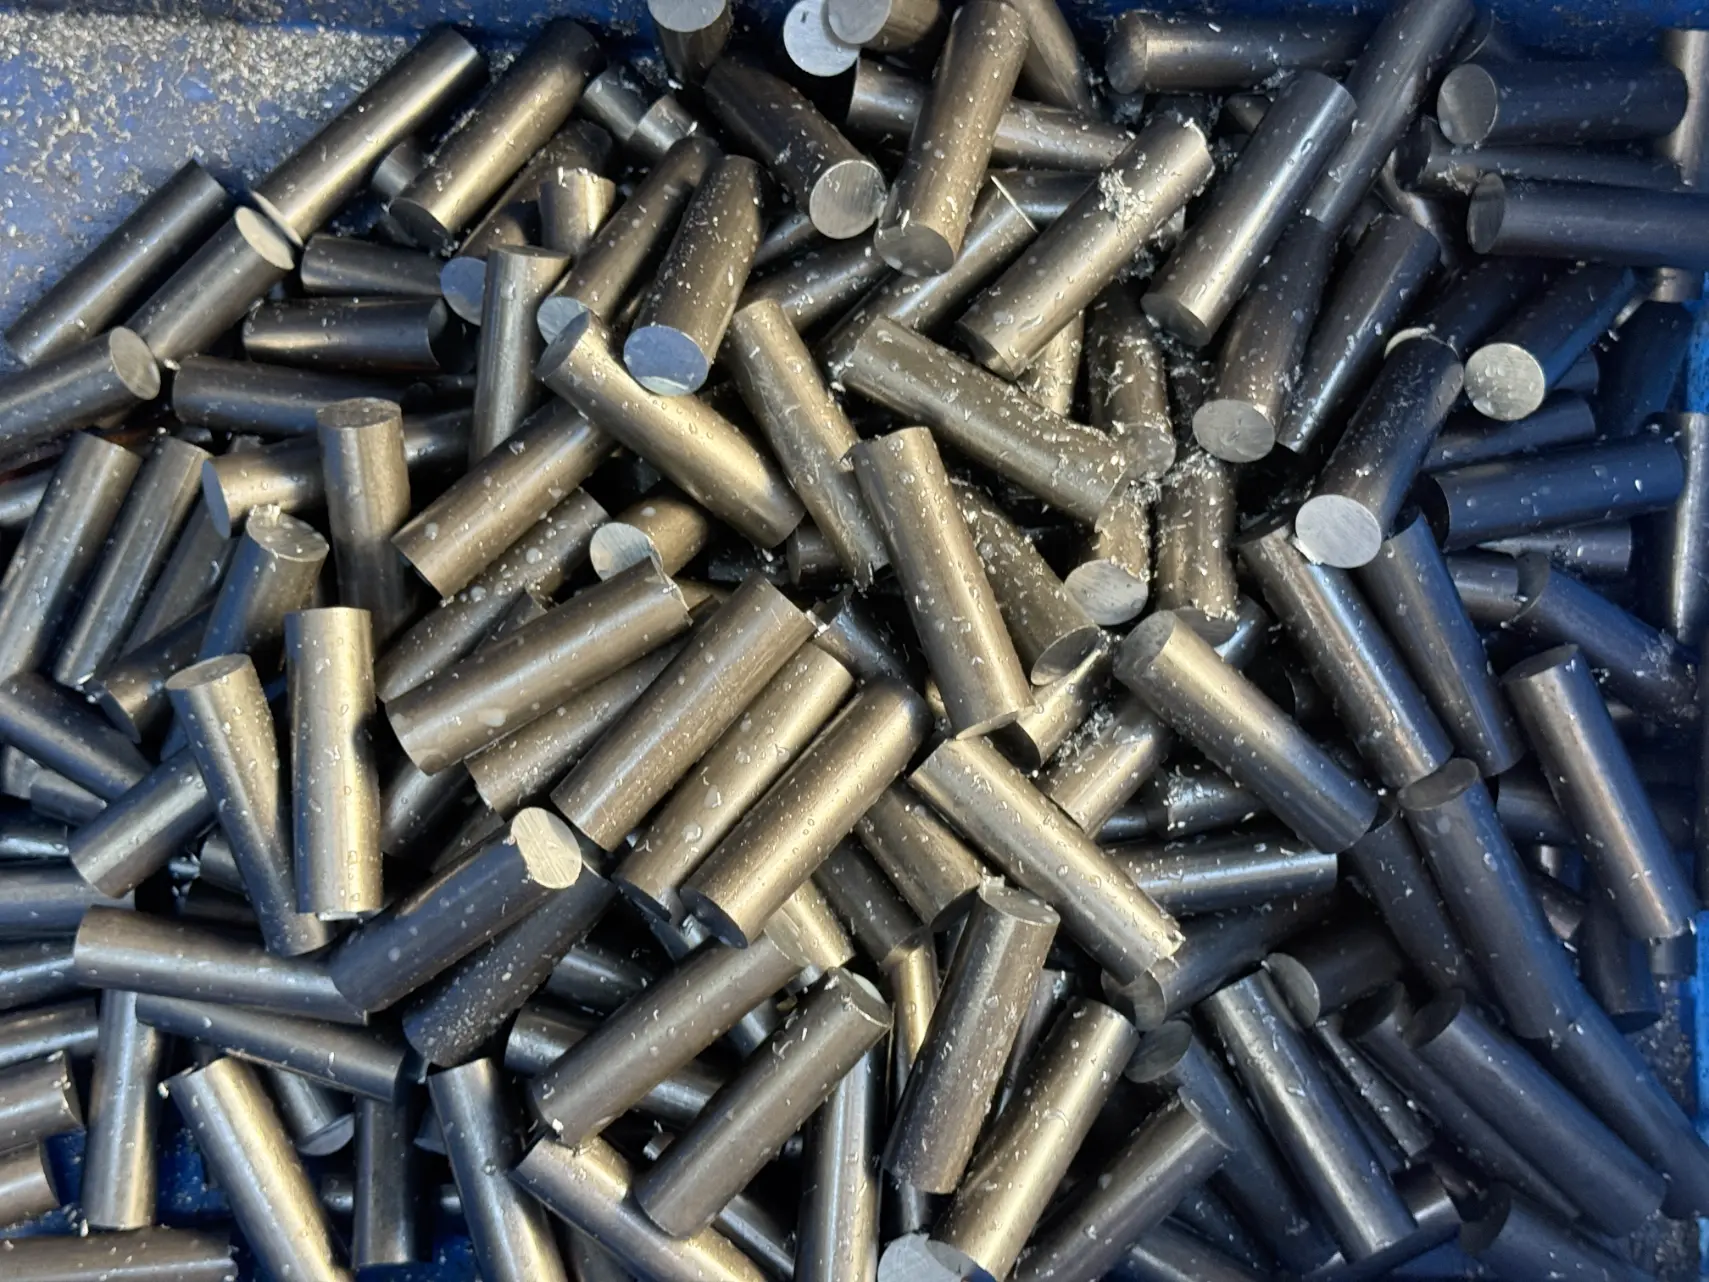
Precisionsbearbetad metallstift med invändig gänga
  • Precisionsbearbetad metallstift med invändig gängaPrecisionsbearbetad metallstift med invändig gänga
  • Precisionsbearbetad metallstift med invändig gängaPrecisionsbearbetad metallstift med invändig gänga

Precisionsbearbetad metallstift med invändig gänga

Tuoyuan Metal tillverkar det precisionsbearbetade metallstiftet med invändig gänga vid sin fabrik i Kina, genom att gänga blindhål från M2 till M12 till 6H klass och hålla stiftdiametern till ±0,005 mm. Koncentriciteten mellan skaftet och det gängade hålet kontrolleras på CMM före leverans. Väggtjocklek mellan gängborrningen och ytterdiametern bestäms innan vi citerar. Prover om 3-5 dagar, och en första artikelrapport följer med dem.
    Gradering: 5.0
    (Betygsräkning: 1)

    Tuoyuan Metalär en kinesisk tillverkare av det precisionsbearbetade metallstiftet med invändig gänga, en del som ersätter en tvådelad enhet med ett stycke metall. En lokaliseringstapp plus en separat mutter blir en enkel gängad tapp, som tar bort en lös komponent från linjen och ett steg från monteringsritningen. Den besparingen sätter två funktioner på en del, så väggen mellan hålet och ytterdiametern måste dimensioneras rätt från början. Vi granskar det innan vi citerar och knackar på samma svarvar som vrider stiftet.

    Viktiga fördelar

    ·Två funktioner, en del - Pinnen lokaliseras och det gängade hålet fästs. Montörer hanterar en komponent istället för en plugg, en mutter och en bricka, vilket förkortar linjen och tar bort risken för förlorad del.

    · Stiftdiameter till ±0,005 mm - Lokaliseringsdiametrar vrids till h6 eller h7 där lagerpassning krävs, och levereras i mätset på begäran.

    ·6H-gängor som standard - Blindhål är gängade till 6H med 4H eller 5H tillgängliga på begäran, och varje kritisk parti mäts med plugg- och no-go-mätare.

    ·Koncentricitet 0,02 mm - Det gängade hålet och lokaliseringsdiametern är bearbetade i samma uppsättning, så avloppet mellan dem förblir 0,02 mm.

    ·Väggtjocklek kontrolleras före offert - Vi beräknar sektionen mellan gängan och ytterdiametern för din bultbelastning och höjer diametern istället för att tyst minska gängdjupet.

    ·Gängdjup uppmätt, inte antaget - En kran som sjunker tidigt ser fortfarande ut från utsidan. Djupet registreras som ett uppmätt värde mot jobbnumret.

    · Matchade bultar, muttrar och stift - Eftersom samma butik tillverkar fästelement, är den matchande bultsatsen citerad i samma gängklass, så du matchar inte två leverantörers toleranser på linjen.

    Specifikationer och betyg

    Punkt Standarderbjudande
    Material 303, 304, 316 rostfritt; 4140 legerat stål; mässing; aluminium
    Stiftdiameter 2mm - 40mm (h6 / h7 på begäran)
    Pinns längd 5 mm - 300 mm
    Tappad borrning M2 - M12 metrisk; UNC / UNF på begäran
    Trådklass 6H standard; 4H / 5H på begäran
    Tråddjup upp till 3 x nominell diameter
    Dimensionell tolerans ±0,01 mm standard; ±0,005 mm på utvalda funktioner
    Koncentrisitet 0,02 mm mellan stiftdiameter och gängat hål
    Ytfinish Ra 0,4 - 1,6 µm bearbetad
    Värmebehandling Genom härdning, fallhärdning eller nitrering på begäran
    Ytbehandling Passivering, svartoxid, zink eller nickelplätering
    Inspektion Plug and no-go mätare, gängdjupsmätare, CMM


    Trådengagemangsreferens

    Arbetssiffror använder vi vid kontroll av väggtjocklek mot bultstorlek. Värden är minimivärden i grundmaterialet, inte gängdjup.


    Bultstorlek Minsta ingrepp - Stål Minsta inkoppling - mässing / aluminium
    M3 4,5 mm 6 mm
    M4 6 mm 8 mm
    M5 7,5 mm 10 mm
    M6 9 mm 12 mm
    M8 12 mm 16 mm
    M10 15 mm 20 mm


    Anteckningar för tappning, härdning och passning

    Tre saker avgör om ett precisionsbearbetat metallstift med invändig gänga överlever service: ingreppsdjup, väggen runt hålet och var härdningen sker.

    Engagemangsdjup:

    Tumregeln är en till en och en halv gånger den nominella bultdiametern i stål och närmare två gånger i mjukare legeringar. På en liten stift som lämnar liten vägg, så höjer vi ytterdiametern, förkortar hålet eller anger ett starkare material.

    En del, två toleranser:

    Stiftdiametern följer h6 eller h7 för en lokaliseringspassning medan hålet följer en gängklass. Båda är listade på inspektionsplanen och registrerade i den första artikeln.

    Blindknackning och borttagning av spån:

    Vi borrar djupare än gängdjupet för att lämna spånutrymmet och använder en spiralformad kran så att spån kommer tillbaka ut ur hålet. Att snåla med den ersättningen är den vanliga anledningen till att de sista trådvarven kommer ofullständiga.

    Härdning före gängning:

    På härdade delar bearbetar vi, härdar och efterbearbetar, tappning efter härdning där geometrin tillåter. Det tar bort stress-riser som spricker axeln.

    Trådinmatning och grader:

    Ingången är avfasad på maskinen. En grad där stoppar bulten från att starta för hand och skjuter upp monteringstiden på din lina.

    Där dessa stift används

    · Fixtur och verktygslokaliserar där stiftet ställer in position och hålet tar klämskruven

    · Gångjärn och svängtappar bultade genom mitten för att ställa in ändflytet

    · Inriktningsstift med utdragbar anordning för trånga utrymmen

    · Länkage och gaffelsprintar på jordbruks- och entreprenadmaskiner

    · Stativ och distanser som håller en panel och tar ett fäste från bortre sidan

    · Styrstift där en gängad ände bär ett utdragsverktyg


    Kundcase: Lantbruksmaskinbyggare i Polen

    En lantbruksmaskinbyggare i Polen hade en länkstift som spricker i axeln efter en säsong på fältet. Orsaken var en 1,2 mm vägg mellan en M8 gängad borrning och stiftets ytterdiameter på en härdad del. Vi ökade ytterdiametern med 1,5 mm, flyttade härdningen före gängningen och fasade gänginföringen för att ta bort spänningshöjaren. Den reviderade stiften genomförde två säsonger i sin testflotta utan misslyckande.

    Deras köpare kommenterade: "Sprickan är borta och delpriset rörde sig mindre än vi förväntade oss, vilket är ovanligt enligt vår erfarenhet."

    Där delen är gjord

    Varje precisionsbearbetad metallstift med invändig gänga svarvas, gängas och inspekteras i en fabrik i Jimo District, Qingdao.


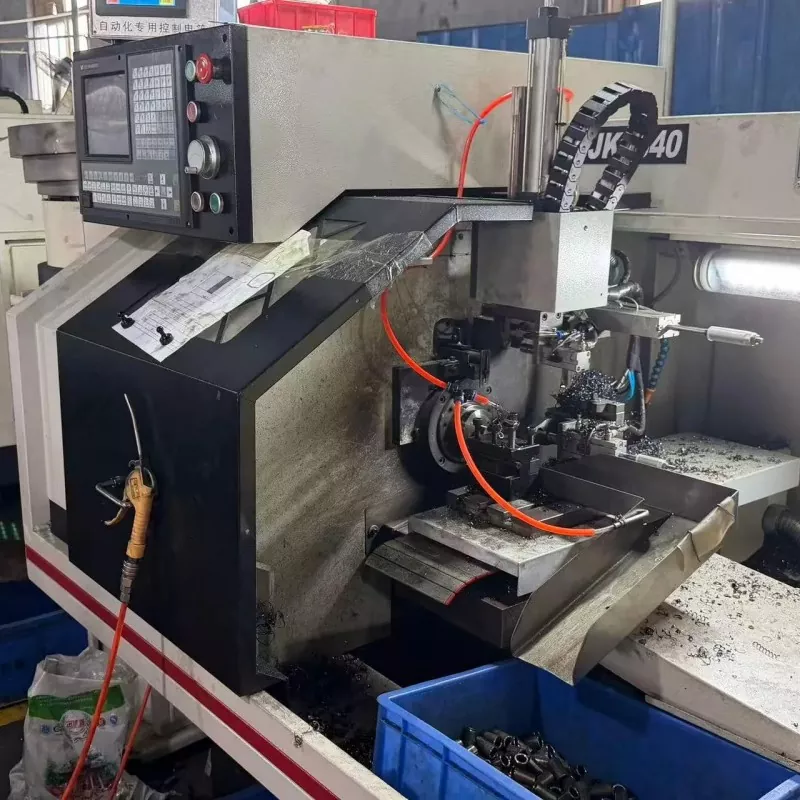
    · Utrustning - 20 höghastighets CNC-svarvar, 5 bearbetningscentra och 30 automatiska svarvar, som körs under ERP-kontroll.


    · Footprint - 5 000 m² verkstad med interna värmebehandlings-, pläterings- och passiveringslinjer.


    · Processorder - Stångskärning - svarvning - borrning och gängning - härdning vid behov - efterbehandling - mätning - inspektion - packning.


    · Kvalitetssystem - ISO 9001, med SGS eller TUV tredjepartsbesiktning på begäran.


    · Kapacitet - Den årliga produktionen överstiger 100 miljoner precisionsmetalldelar, och schemalagda lager hålls för upprepade program.

    Leverans- och förpackningssedlar

    Tråden är den del som lider först under transporten, och en skadad ingång förvandlas till monteringstid på din linje.

    Trådarna stängs med plastlock i storlekar upp till M10, och varje bit är förpackad i rostskyddande film

    Härdade och pläterade partier packas åtskilda från rent stål så att en knackning inte kan flisa ytan

    Små diametrar går in i fack, håller räkningarna korrekta och förhindrar tråd-på-gänga kontakt

    Kartonger är märkta med artikelnummer, kvantitet och värmenummer, och materialcertifikatet åker in i den första kartongen

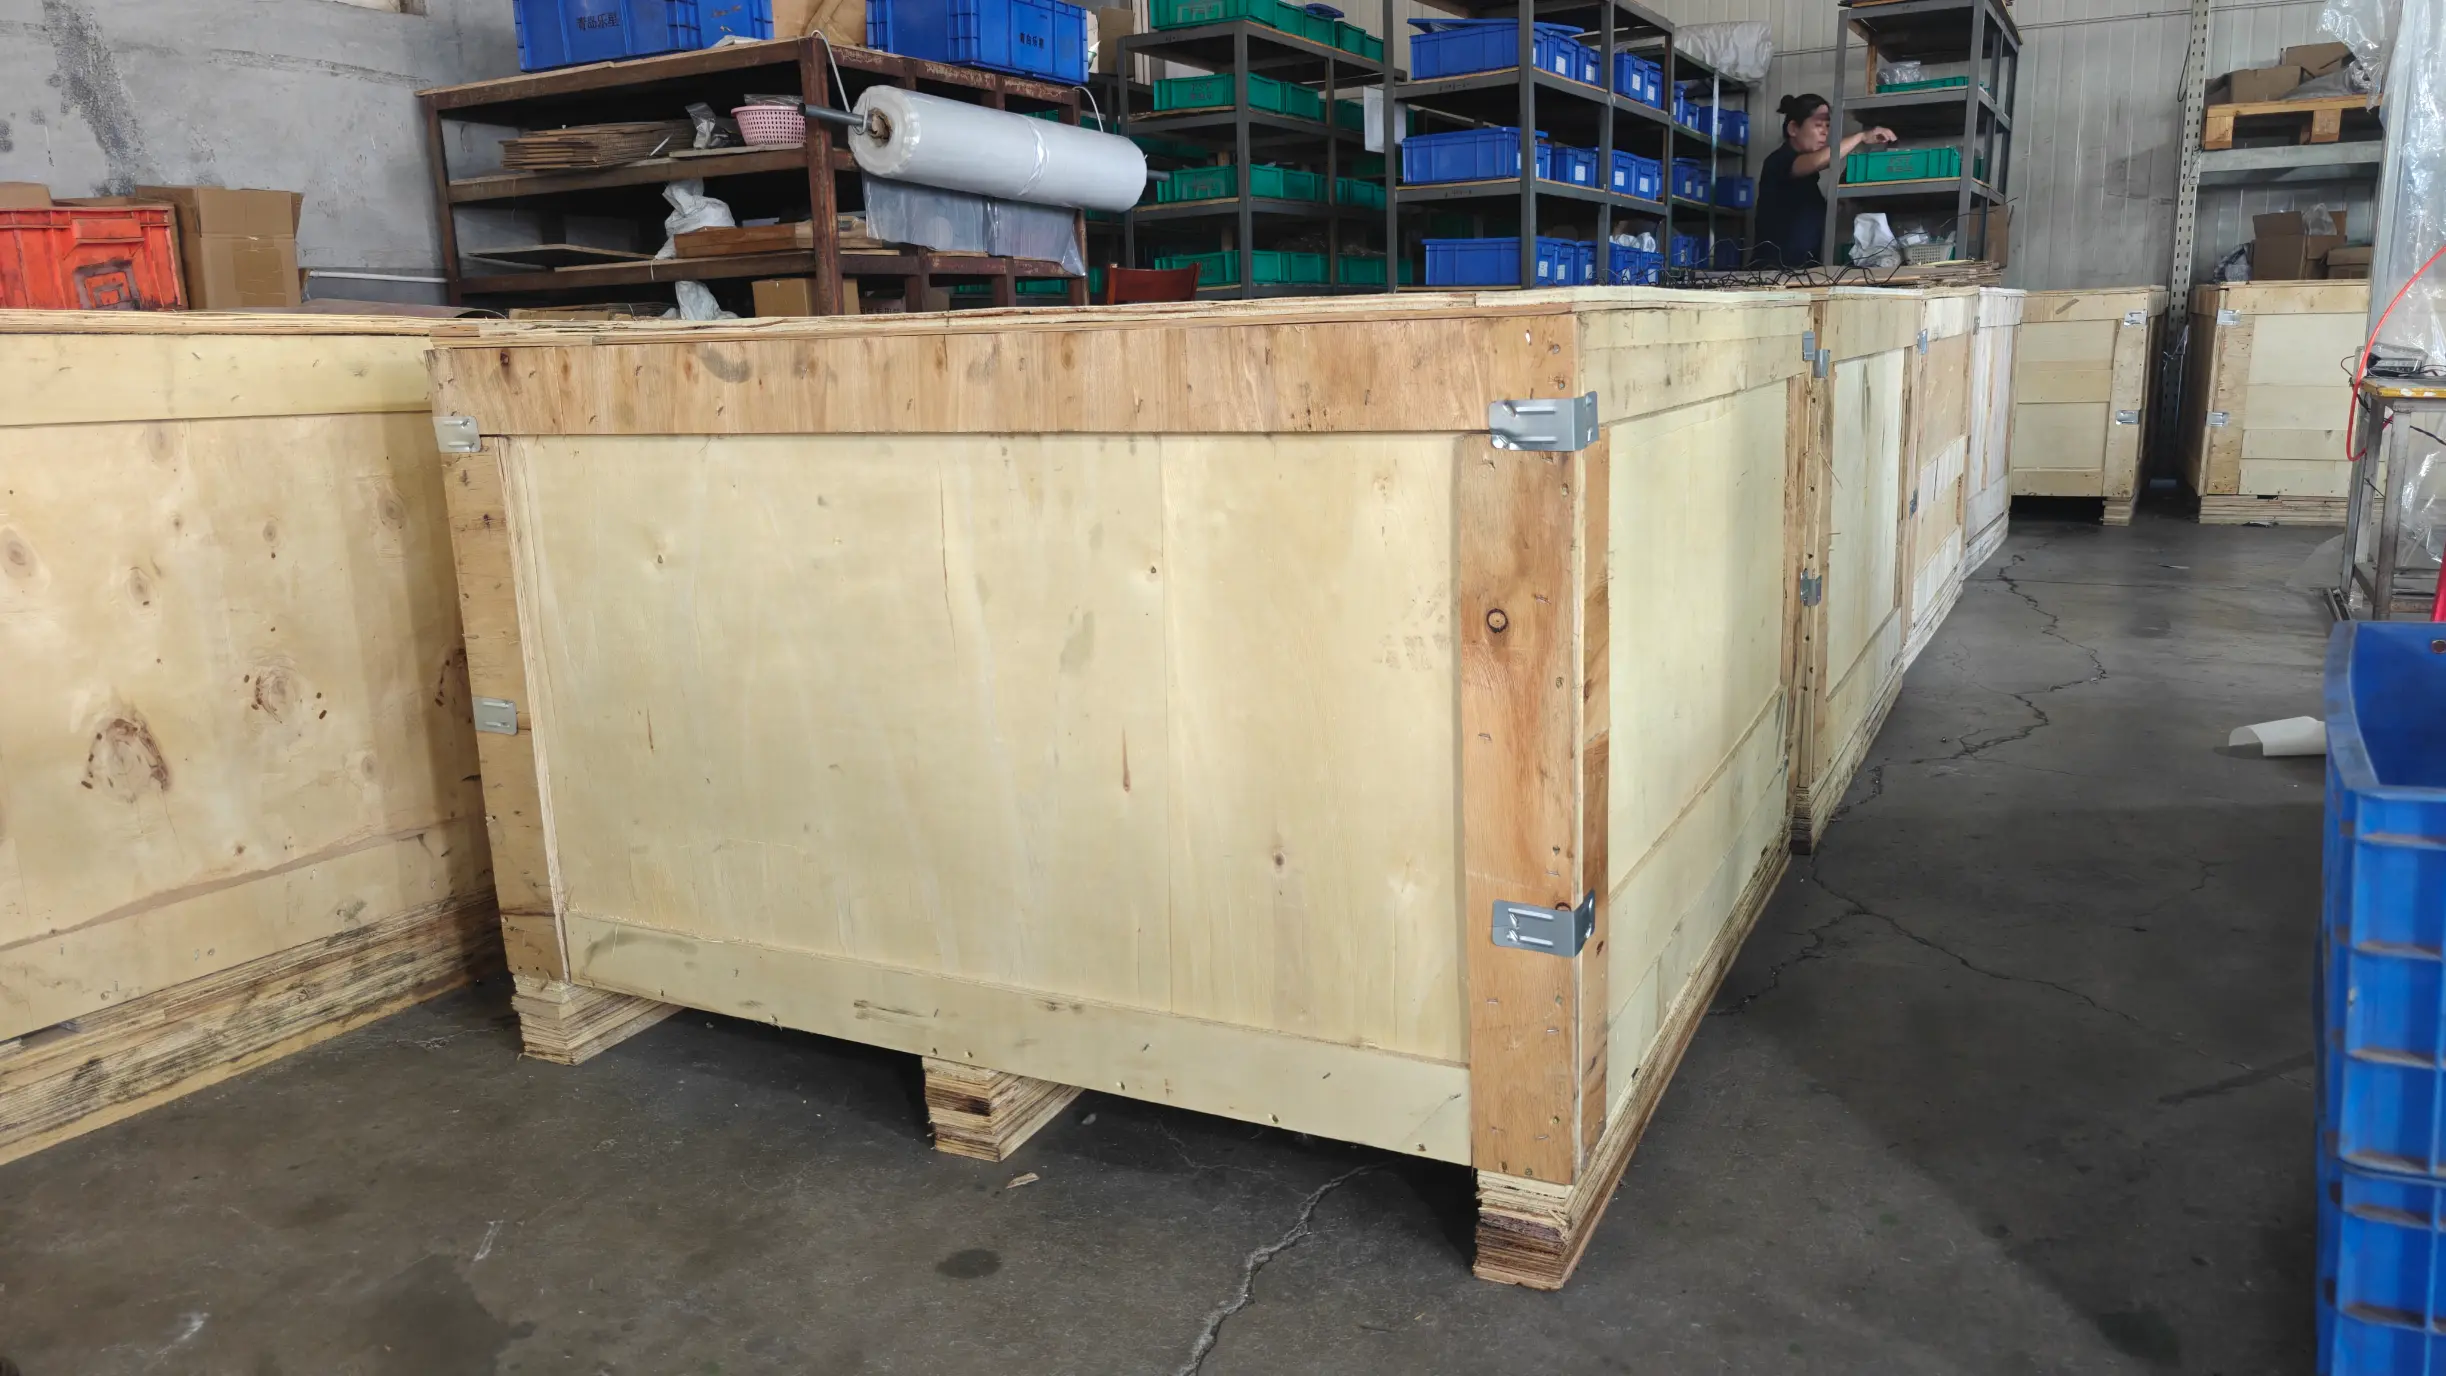
    Tyngre partier skickas i trälådor med fuktspärr, fastspänd och hörnskyddad för sjöfrakt


    FAQ

    F1: Kan du göra ett precisionsbearbetat metallstift med invändig gänga i en härdad kvalitet?

    A: Ja. Vi bearbetar, härdar och efterbearbetar, och där designen tillåter tappar vi efter härdning. Skicka hårdheten och bultbelastningen så bekräftar vi vilken väggtjocklek som behövs.


    F2: Vilket gängdjup kan du garantera på ett blindhål?

    S: Helgänga till tre gånger nominell diameter på de flesta storlekar, bekräftad per ritning. Borrdjupet är alltid inställt djupare än gängdjupet så att sista varvet är klart.


    F3: Håller du toleranser på både skaftet och det gängade hålet?

    A: Ja. Skaftet vrids till h6 eller h7 där så krävs och hålet hålls till 6H som standard, med båda värdena registrerade på den första artikelrapporten.


    F4: Vad är minimiordern och ledtiden?

    A: MOQ beror på diameter och material; båda bekräftas med offerten. Prover skickas inom 3 till 5 dagar och produktionspartier inom 10 till 15 arbetsdagar.


    F5: Kan du förse de matchande bultarna med stiften?

    A: Vi kan. Eftersom samma butik tillverkar fästelement, citerar vi matchade bultsatser i samma gängklass, så ett precisionsbearbetat metallstift med invändig gänga och dess bult kommer som ett matchat par.

    Skicka förfrågan
    Kontaktinformation
    För frågor om precisionssvarvade detaljer, precisionsbearbetningskomponenter, CNC-bearbetade komponenter eller prislistor, vänligen lämna din e-post till oss så kontaktar vi oss inom 24 timmar.
    Gradering:
    5.0
    X
    Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
    AvvisaAcceptera