Nyheter

Vilka kvalitetskontroller använder Tuoyuan Metal för metallbearbetning?

En maskinbearbetad del passar antingen monteringen eller så gör den inte det, och det finns inget mittläge. Vid precisionsbearbetning nås den domen långt innan den sista operationen är klar. Det bestäms när ritningen läses, när materialet anländer, när den första artikeln lossnar från maskinen och när operatören gör en mätning mitt i satsen.


Varför bearbetningskvalitet inte kan överlåtas till slutinspektion

När ett parti komponenter når slutbesiktningen har de dyra besluten redan tagits. Materialet har förbrukats, maskintimmarna har förbrukats och i många fall har efterbehandlingen använts. Om en diameter är fel vid den punkten är partiet skrot med extra hantering. Kontrollen som faktiskt skyddar en köpare sitter tidigare i processen: vid ritgranskningen, vid den första artikeln och vid maskinen medan produktionen pågår. Allt efter det är bekräftelse snarare än rättelse.


Inspection


Inspektionskedjan vi använder i varje projekt

1. Ritning och kravgenomgång

Innan en maskin ställs in läses ritningen mot processvägen. Vi kontrollerar vilka dimensioner som är funktionella, vilka ytor som passar, var referenspunkterna sitter och om toleransstapeln är uppnåbar med den tilldelade utrustningen. Om en detalj inte kan mätas på det sätt som den är ritad, eller där en tolerans som är snävare än vad processen kan hålla anges utan anteckning, tar vi upp den med köparen innan vi skär metall. Detta steg är gratis; samma konversation efter produktion är det inte.

2. Verifiering av inkommande material

Stånglager kommer med ett materialcertifikat och certifikatet kontrolleras mot inköpsspecifikationen för kvalitet, temperament och skick. Aluminium 6061 och 7075, mässing C360 och C260, rostfritt 303, 304 och 316L, och titan är de kvaliteter vi ser oftast. Där applikationen är säkerhetsrelaterad bekräftar vi hårdheten på ett prov och behåller batchreferensen så att en färdig detalj kan spåras tillbaka till värmen eller parti den kom ifrån.

3. Första artikelinspektionen

Den första artikeln är det viktigaste måttet i hela ordningen. Den kontrolleras mot den fullständiga ritningen, och inte bara de kritiska måtten, och rapporteras med faktiska uppmätta värden snarare än ett godkänt eller underkänt märke. Köpare godkänner vanligtvis produktion på den rapporten. Vi behåller den första artikeln tills skriftligt godkännande erhålls då köparen ber om det så att ansvaret för specifikationen är tydligt på båda sidor.

4. Pågående kontroller

Under körningen mäts dimensionerna med en definierad frekvens snarare än efter operatörens gottfinnande. Påsvarvade delar, det betyder vanligtvis diameter- och längdegenskaperna vid varje verktygsbyte och med intervaller mellan; på frästa delar, positions- och djupegenskaperna som bär passformen. Varje drift utanför kontrollbandet stoppar körningen och utlöser en justering innan mer material läggs in.

5. Slutbesiktning och dokumentation

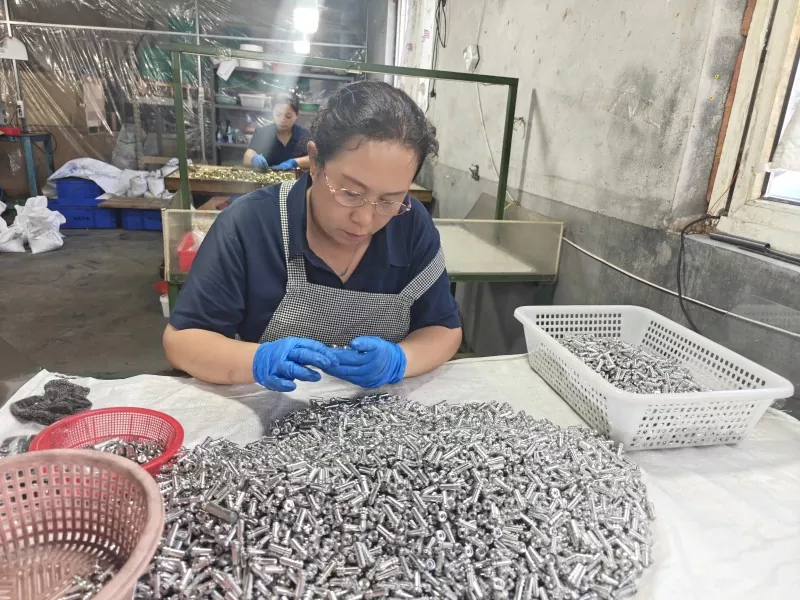
Slutbesiktning utförs mot ritning och godkänd första artikel. Instrumenten i vårt inspektionsområde inkluderar en koordinatmätmaskin, ett verktygsmikroskop, en flerledsmätarm, höjdmätare, mätklockor, en ytplåt av granit och en råhetsprovare. Måttnoggrannheten på vårt arbete hålls normalt på plus eller minus 0,01 mm och 0,005 mm, där ritningen kräver det, med ytjämnhet i området Ra 0,4 till 3,2 mikrometer beroende på ytans funktion.

6. Verifiering före leverans

Innan en försändelse packas kontrolleras kvantiteten, finishen, trådens skick och märkningen mot beställningen och fotografier tas av det packade godset. För internationella beställningar är detta viktigare än det gör inrikes, eftersom en saknad detalj som upptäcks på destinationen kostar en hel returresa snarare än en kort resa mellan två byggnader.


Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.Sekretesspolicy
AvvisaAcceptera